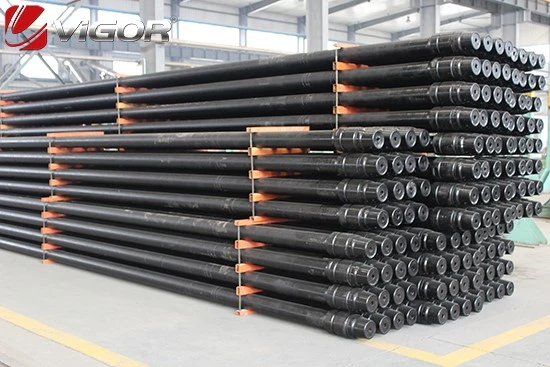
Основной компонент буровых операций, буровая труба представляет собой бесшовную пустого трубопровода, специально предназначенное для выдержания искажения, вибрации и изгиба во время извлечения. Такие трубки, как это, толстостен, что позволяет им переносить высокие напряжения и давления.
Бурные трубы помогают циркулировать буровую жидкость и перенести крутящий момент в буровой бит во время скучного. Подъем нижнего отверстия в сборе является основной функцией этих компонентов. Стебель сверла составляет 95% буровой струны - несколько элементов часто объединяются в операциях, требующих большей длины. Чтобы облегчить это, бурильные трубы имеют резьбовой конец с обеих сторон, который можно использовать для объединения нескольких стеблей. Эти концы потока называются инструментальными соединениями.
Инструментальные суставы
Как и стебль трубы, производители получают эти суставы в виде зеленых трубок. Отсюда эти элементы отображаются, осматриваются и протестируются на производственные суставы, которые соблюдают стандартные спецификации, такие как API.
Инструмент соединение: важные термины, чтобы знать
Расстроенный: также называемый конец потока, расстройство-это стена инструментального соединения при резьбовом соединении. В зависимости от спецификации продукта или спроса клиента, бурильные трубы обычно имеют внутреннее расстройство (IU), внешнее расстройство (EU) или внутреннее нарушение (IEU).
Iu- Короче говоря, для внутреннего расстройства, инструментальный соединение IU более толще вдоль внутренних стен. Эта вариация компенсирует, что компенсирует резьбовую сталь, удаленную с помощью равномерной прямой внешней стены.
Евросоюз- ЕС или внешний обстановленное соединение на внешнем\/вдоль внешнего диаметра трубки, составляющее материал, удаленный в резьбе с прямым отверстием.
IEU- Инструментальный соединительный соединение с IEU или внутренним наружным расстройством увеличил толщину вдоль трубы внутри и внешних стен, что составляет металл, удаленный в резьбе.
Другие важные термины с похищенными концами (API + Propreatary) включают
- TPI: нити на дюйм
- Рег: Регулярный
- FH: Полный хол
- If: внутренний флюш
Производство буровых труб
Бурильные трубы изготавливаются путем сварки нескольких жизненно важных частей, включая
Центральная стальная трубка
SIN -инструмент соединение
Бокс -инструмент соединение
Производственные трубки
Производители обычно получают зеленые трубки в качестве базового тарифа прямо из сталелитейного завода. Затем эти буровые стебли работают, чтобы создать основную часть буровой трубы. Но, во-первых, концы трубки работают для улучшения площади поперечного сечения. Это делается путем расстройства концов - конец трубки может быть внешне расстроен (ЕС), внутренне расстроен (IU) или внутренне и внешне расстроен (IEU), в зависимости от требований заказа.
Производители также закатают эти трубки, чтобы увеличить прочность урожая. Эти части также могут быть смягчены, чтобы достичь высоких сильных сторон. Тем не менее, непосредственным шагом после окончания установки является нагрев. Максимальные размеры и спецификации для этих этапов описаны в стандартах API 5DP.
Производственные суставы
Как и основание для бурильной трубы, суставы инструментов также начинаются как зеленые трубки, свежие со стальных заводов. В качестве разъемов эти компоненты сначала угашены, смягчены и термообработаны, чтобы увеличить свой уровень урожайности. Только после этого шага находятся инструментальные соединения, вырезанные на коробку (женские) и булавки (мужской).
Инструментальные соединения обычно жестче, чем буровая трубка. Это качество повышает устойчивость к усталости соединения, что делает всю колонку более долговечной. Тем не менее, суставы инструментов с использованием сталей с более высокой силой сложнее и, следовательно, более хрупкие. Использование таких материалов, таким образом, делает их более подверженными растрескиванию и стрессу.
Сварные трубки и суставы инструментов
Последний шаг в производстве бурильной трубы сварка сваркой самых важных компонентов. Чтобы буровые трубки и суставы инструментов были адекватно слиты, первые должны сначала удерживаться на месте. Таким образом, производители должны удерживать трубку, в то время как инструмент вращается на высоких скоростях.
Этот процесс позволяет им починить соединение на рабочем конце стебля бурового стебля. Это может быть достигнуто посредством сварки с прямым приводом или роторной инерционной сварки. Первый является более контролируемым методом и создает высокий качественный сварной шерсти. Фактически, производителям, использующим сварку прямых трений, может даже не нужно, чтобы их бурильные трубы подвергались полной тепловой обработке, гашению и режиме характера.
Размер буровой трубы
Важные стандарты, такие как API, как правило, диктуют размеры буровых труб. Производители используют эти руководства для разработки номинальных размеров для тренировочных труб. Среди спецификаций требования к длине и диаметру являются одними из самых важных.
Длина трубы
API имеет три различные классификации для труб различной длины, которые можно использовать при производстве бурильных труб. Эти диапазоны используются для классификации «одиночных» кусочков на сегменты
R1- Это самые короткие типы буровых труб, с длинами, достигающими максимум 22 футов. Части R1 имеют минимальную длину 18 футов и используются в общих операциях, включая корпус и трубку.
R2- Этот диапазон является наиболее часто используемой категорией для процессов бурения. Стандартная длина для трубы R2 составляет от 27 до 33 футов. Большинство операций с скважинами ниже 15, 000 футов используют этот тип буровой трубы.
R3- Достигнув длину 45 футов, трубы R3 используются для ношения скважин, превышающих 15, 000 футов в глубину. Инструментальные соединения в каждой подставке для этих труб меньше по сравнению с кусочками R2. Такая настройка может проявлять большее напряжение на разъемы, что приводит к тому, что буровая труба изнашивается быстрее. Проекты бурения, требующие такой огромной длины, в основном оффшорные и глубоководные извлечения. Кроме того, трубы R3 также используются и в приложениях для корпуса.
Диаметр буровой трубы
В качестве компонента BHA, диаметр бурильной трубы сильно зависит от ширины скважины. Как правило, внешний диаметр обработки обработки (OD) диапазон от {{0}}\/8 "до 6 5\/8". Однако в не тологических приложениях OD статьи должен иметь отношение 0: 6 к диаметру скважины. Такая конструкция поможет ограничить потерю давления и эффективно циркулировать буровую жидкость.
Как ведущий производитель и поставщик инструментов бурения и завершения нефти и газа, Vigor сочетает в себе передовые технические знания с глубокой эксплуатационной информацией для обеспечения точных решений. Наша инженерная команда не только освоивает сквозное производство высокопроизводительных инструментов, но также обладает специализированными знаниями в области развертывания оборудования в различных средах экстракции, обеспечивая оптимальную надежность и эффективность.
Если вы ищете расширенное бурение, завершение или технологии регистрации, свяжитесь с Vigor сегодня. Мы предоставляем индивидуальные решения для продуктов и непревзойденную техническую поддержку для удовлетворения ваших требований проекта. Сотрудничайте с нами, чтобы поднять сотрудничество с вашей деятельностью, чтобы достичь ваших целей. Для получения дополнительной информации вы можете написать в наш почтовый ящикinfo@vigorpetroleum.com & marketing@vigordrilling.com